Introduktion — Vad händer innan en bastuväggpanel når installationsplatsen?
De flesta köpare ställer aldrig den här frågan. De ser en färdig bild på hyttkonstruktionen, godkänner en offert och förväntar sig att panelerna levereras platta, fyrkantiga och stapelklara. Och för det mesta – om fabriken gjorde sitt jobb – är det precis vad som händer.
Men det är här det blir intressant: skillnaden mellan "för det mesta" och "varje gång" bestäms nästan helt av vad som hände i fabriken innan det första fästelementet drevs in.
En prefabricerad bastupanel är, i SmartMaks sammanhang, en modellspecifik väggkomponent. Det är inte en generisk träskiva. Det är en dimensionerad, maskinbearbetad och kontrollerad komponent byggd enligt kraven i en godkänd stugritning. Dörröppningen på vänster sidovägg på en Modern Box-modell är inte utbytbar med öppningen på en Stuga 1-layout – även om båda panelerna ser likadana ut på ett produktfoto.
Så: produktionen börjar med panelkraven. Sedan kommer valet av virke. Sedan förberedelse av brädor. Sedan montering och kontroller under arbetet. Det är sekvensen. Förstå den, så vet du exakt vad du ska kontrollera innan du skriver under en B2B-order.
Varför spelar detta roll för en köpare? Eftersom panelernas passform och ytans konsistens på fabriken direkt påverkar hur snabbt och rent ditt installationsteam kan montera bastun på plats. En skivfog som är 3 mm för öppen kommer inte att hindra bastun från att fungera – men den kommer att sakta ner ditt team, synas på innerväggen och generera ett kundklagomål som du inte hade budgeterat för.
1. Definiera panelen innan produktionen börjar
Panelen börjar inte som trä. Den börjar som en ritning.
Innan en enda bräda berörs, översätter fabriken en hyttmodells godkända design till individuella krav för väggpanelen. Varje panel får sin egen specifikation: övergripande mått, eventuella öppningar (dörrar, fönster, ventilationsöppningar), vilken sida som är den synliga insidan och var anslutningspunkterna till intilliggande paneler landar.
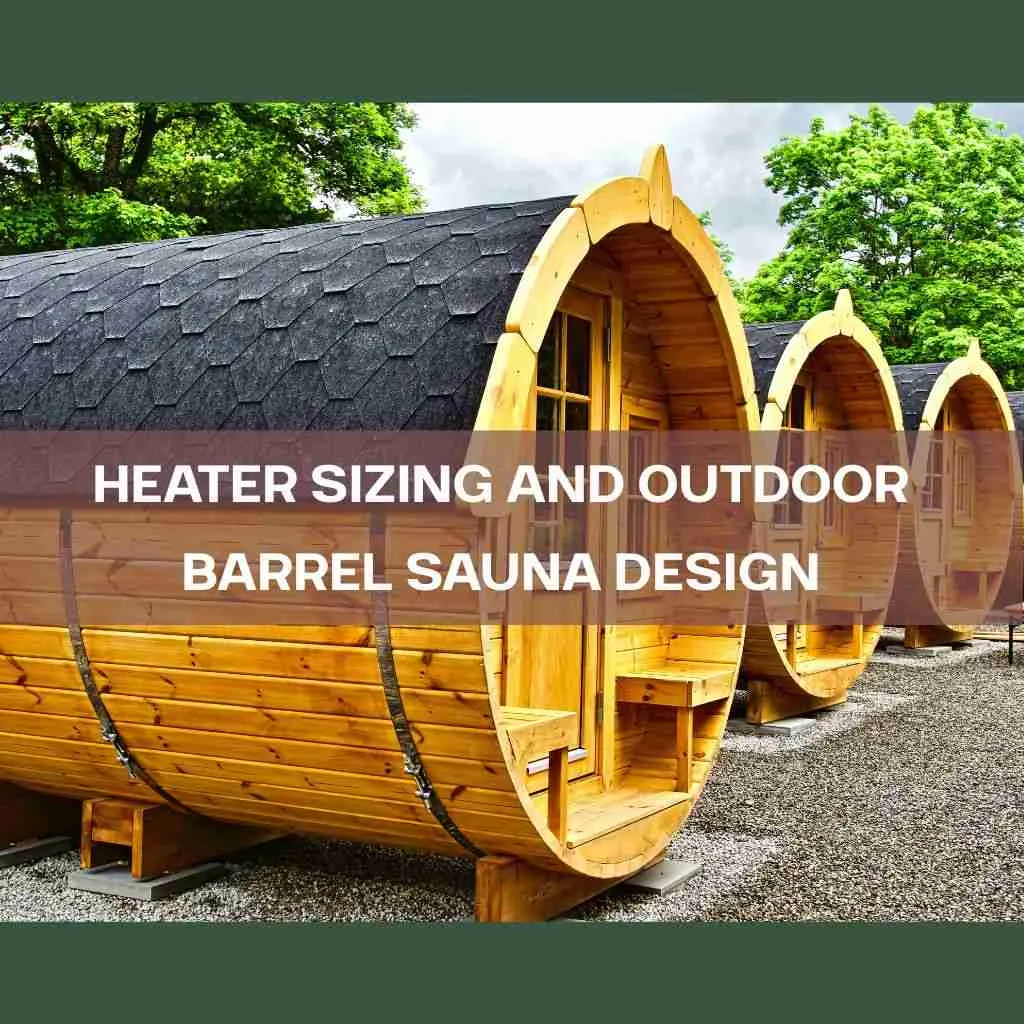
Detta spelar större roll än det låter. Modern Box Outdoor Sauna har till exempel tre stora fönsterpaneler på framväggen, med dörren placerad på vänster sidovägg. Var och en av dessa paneler har en annan snittprofil, olika öppningsgeometri och olika krav på kopplingar. Det är inte samma panel som produceras fyra gånger. Det är fyra distinkta tillverkningsuppgifter.
”Prefabricerad” betyder något specifikt här – och det betyder inte samma sak för alla modeller. För vissa SmartMak-konfigurationer monterar fabriken beslag, integrerar ångspärrlager och förbearbetar skivorna till slutliga mått före leverans. Bastun är monterad av många träpaneler och är enkel att installera, vilket bara kräver två personer för att slutföra installationen. Den enkelheten i installationsändningen är en direkt produkt av hur exakt fabriken definierade panelkraven från början.
Det som bekräftas i detta skede: antal paneler per modell, vilka komponenter som är fabriksmonterade kontra platsmonterade, och om den godkända ritningen matchar orderspecifikationen. Om dessa tre saker inte är låsta innan produktionen startar, bygger varje efterföljande steg på osäker grund.
2. Välj virke och förbered brädorna
Det är i valet av virke som många fabrikshörn tas i tysthet – och en krävande köparchecklista lönar sig.
Grunden för en kvalitetsbastu ligger i dess virke. SmartMak använder kanadensisk hemlock av högsta kvalitet eller valfritt Western Red Cedar, utvalda för sin inneboende motståndskraft mot fukt, skevhet och sprickbildning – viktiga egenskaper för en ångtung miljö. Men att välja en träslag är inte detsamma som att välja bra brädor. Träslag avvisar inte virke vid grinden. Det gör processkontroller.
SmartMaks bastur är tillverkade av ugnstorkat virke för att minimera skevhet och stickning. Innan brädor går in i panelproduktion genomgår de inmatningsinspektion. Fabrikens checklista avvisar virke som uppvisar förfall, mögel eller röta – punkt. Inte "flaggad för granskning". Avvisad. Denna skillnad är viktig eftersom marginalbrädor har en tendens att glida tillbaka till produktionsgolvet när ingen tittar.
Kanadensisk hemlock är ett av de mest prisvärda bastuträslagen och är mindre lämpligt för utomhusmiljöer, vilket gör det idealiskt för inomhus- och infraröda bastur . Det har en ljusvit färg med enhetlig textur. Den enhetliga texturen är inte bara estetisk – det betyder att skivorna bearbetas förutsägbart. Ojämn ådring innebär ojämn bearbetning, vilket innebär att skivornas ytor lossnar från utrustningen med varierande jämnhetsnivåer.
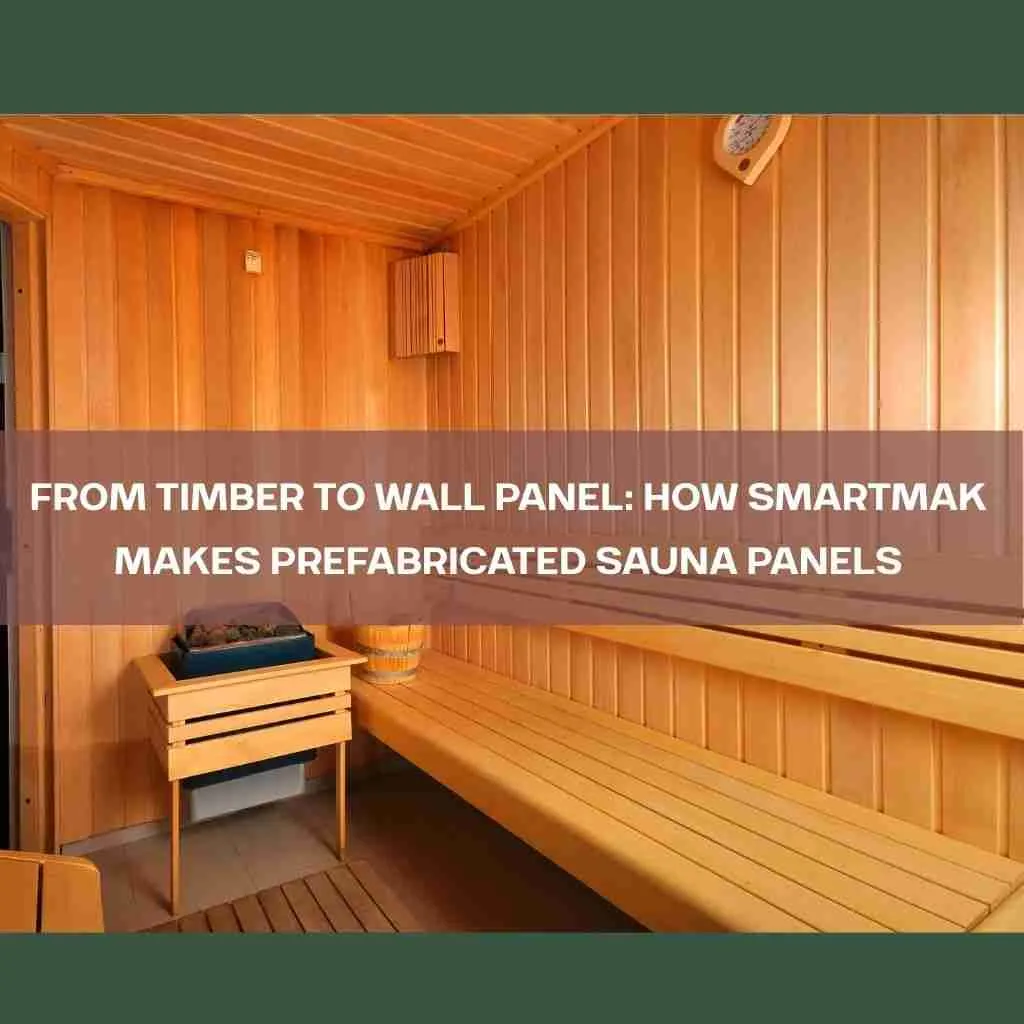
Förberedelse av brädor omfattar slipning och dimensionskontroller. Planhet, jämnhet, förekomst av grader, sprickor, skåror och allvarliga kvistfel har alla dokumenterade tröskelvärden. Träet genomgår en flerstegs ugnstorkningsprocess för att säkerställa att det bibehåller sin strukturella integritet även under extrema temperaturfluktuationer. Efter torkningen sker profilering – not- och spontatsågning, ändkapning till panellängd och eventuella öppningar grovfrästa i brädor som kommer att omge dörrar eller fönster.
En sak som är värd att vara tydlig med: den exakta skärsekvensen och utrustningen varierar beroende på modell. Om du vill veta den specifika bearbetningsordningen för den paneltyp du beställer, be om en aktuell processjournal för den modellen. Anta inte att det som gäller för en tunnstav gäller för en platt väggpanel för hytt.
3. Forma panelen och kontrollera dess passform
Det är här produktionsarbetet blir synligt – och där kontroller under processen antingen upptäcker problem eller släpper igenom dem.
Förberedda brädor och mindre komponenter monteras enligt panelritningen. Monteringen sker inte på fri hand. Varje brädes position är specificerad. Varje liten del – hörnfästen, eventuell förmonterad hårdvara, fästelement – kontrolleras för skador och fullständighet innan den kommer i närheten av panelen.
Fogkontrollen är den kritiska. Den dokumenterade kontrollpunkten kräver tättslutande brädskarvar utan alltför stora öppningar. Det finns en anledning till att språket är specifikt snarare än generellt. En bastuväggpanel är inte en grovt inramad yttervägg. Insidan är den synliga ytan. Det kommer att vara det första slutanvändaren tittar på varje gång de kommer in i stugan. En slarvig fog vid 70 °C med förhöjd luftfuktighet kommer bara att bli mer synlig med tiden – träet rör sig, springan vidgas och det som klarade en snabb visuell kontroll i fabriken blir ett garantisamtal tolv månader senare.
SmartMak prioriterar användarnas hälsa genom att använda 100 % VOC-fria tätningsmedel, vilket säkerställer att det enda kunderna andas in är ren ånga. På modeller där en ytbehandling appliceras omfattar inspektionen även färgkonsistens och ytkänsla. Kontrollpunkterna letar efter uppenbara färgskillnader mellan intilliggande skivor och en grov eller grynig ytstruktur. Båda är avvisningskriterier, inte kosmetiska problem, för att acceptera och leverera.
Modern Box Outdoor Sauna, till exempel, levereras med lättmonterade vägg- och takpaneler med ett heltäckande cedergolv och EPDM-gummitak. Passningskontrollen på panelnivå för den modellen inkluderar anslutningsgeometrin mellan väggpaneler och takkonstruktionen – inte bara de invändiga skivfogarna. Passningsproblem vid panel-till-panel-förbindelser uppstår vid installationen, inte i fabriken, såvida inte någon kontrollerar dem specifikt.
4. SmartMak-exempel — Bastuväggpaneler i trä för B2B-stugor
Låt oss vara specifika med vad du faktiskt köper när du gör en B2B-beställning hos SmartMak.
SmartMak är en ledande global tillverkare, grossist och leverantör av högkvalitativa infraröda bastu- och ångbastuprodukter , och producerar infraröda bastur, traditionella inomhus- och utomhusbastur, fatbastur med mera. Inom detta sortiment är de prefabricerade bastuväggpanelerna i trä den strukturella och estetiska kärnan i varje modell i kabinformat. De är inte ett tillbehör. De är vad produkten är.
Ta Modern Box-serien som ett fungerande exempel här. Modern Box Large Outdoor Sauna har lättmonterade vägg- och takpaneler, och den här modellen är rymlig och har bekvämt plats för upp till fyra vuxna. Den specifika kabinen har en definierad panelritning. Den har en definierad virkesspecifikation. Och den har produktionskontrollpunkter som gäller för den – inte för varje SmartMak-produkt, utan för den modellen.
SmartMaks bastur är byggda med FSC-certifierade trämaterial och CE-godkända värmare och säkerställer jämn värmefördelning och energieffektivitet. Som en betrodd OEM-tillverkare producerar SmartMak specialanpassade enheter inom sju dagar efter orderbekräftelse. Denna sjudagarsperiod är endast möjlig tack vare att paneldefinitioner, virkeslager och bearbetningssekvenser är förbestämda. Specialanpassad betyder inte kaotisk – det betyder att fabriken har en definierad process som den utför mot din specifika modellritning.
Här är vad en B2B-köpare realistiskt kan bekräfta under produktionen: paneldimensioner mot den godkända ritningen, träslag och kvalitet mot orderspecifikationen, och resultat för skarvpassning från kontrollposterna under processen.
Vad den medföljande checklistan inte kan ge dig: intern lagerstruktur, den exakta fästmetoden som används för panel-till-panel-anslutningar eller de specifika resultat som loggas för ditt ordernummer. Checklistan dokumenterar inspektionskrav. Den ersätter inte produktionsregister kopplade till din leverans.
För B2B-kunder erbjuder SmartMak anpassningsbara bastukomponenter , med teknisk support för att säkerställa att anpassade installationer är konsekventa och uppfyller säkerhetsstandarder. Den tekniska supporten är åtkomstpunkten. Använd den. Begär den godkända ritningen för din modell, modellspecifika panelkonstruktionsdetaljer och inspektionsprotokoll för dina kontrollpunkter under processen. Om dessa dokument inte är tillgängliga är det också viktig information.
Slutsats — Tillverkningskvalitet börjar med en definierad panel och synliga processkontroller
Vägen från modellkrav till färdig panel är inte komplicerad. Den är bara specifik.
Börja med en definierad ritning. Sikta virket vid intaget – ta bort röta, mögel och röta utan undantag. Maskinbearbeta brädor efter mått, kontrollera planhet och ytdefekter, bekräfta att skärsekvensen matchar modellen. Montera mot skivritningen, inspektera små delar före installation, kontrollera skarvens passform mot dokumenterade toleranser och granska synliga ytor för färgkonsistens och finishkvalitet.
Det är processen. Det är inte magi. Det är dokumenterade steg som utförs i rätt ordning av personer som vet vilken kontrollpunkt som gäller för vilken modell.
Den viktigaste åtgärden för köparen är följande: innan du slutför din beställning, begär den godkända ritningen för din hyttmodell, bekräfta panelkonstruktionsdetaljerna skriftligen och be om produktionsregister från kontrollpunkterna under processen. SmartMaks interna tillverknings-, test- och förpackningsprocesser stöds av ISO-certifierade fabriker och globala certifieringar. Dessa certifieringar innebär att processramverket existerar. Ditt jobb som köpare är att bekräfta att det följdes för din beställning – inte generellt, utan specifikt.
FAQ
Hur sammanfogas bräder för att bilda en bastuväggpanel?
Skivor i SmartMaks väggpaneler för hyttbeklädnader bearbetas vanligtvis med spontade profiler före montering. Profilen säkerställer att skivorna sitter mot varandra längs en jämn kontaktlinje snarare än att enbart förlita sig på kant-till-kant-fogning. Den exakta fogtypen – spontad bredd, spårdjup, profilgeometri – är modellspecifik. Bekräfta fogspecifikationen för din hyttmodell från fabrikens konstruktionsregister innan du gör en bulkorder.
Hur kontrollerar en fabrik passformen mellan bastubrädorna?
Den dokumenterade kontrollpunkten under processen kräver tätslutande skivskarvar utan alltför stora öppningar. I praktiken innebär detta en visuell och fysisk kontroll av monterade skarvar mot en definierad tolerans. Skivor som uppvisar synliga springor bortom det accepterade tröskelvärdet flaggas innan panelen går vidare till nästa steg. Om du vill veta den specifika springtoleransen för din modell, begär relevant kontrollpunktspost.
Har alla prefabricerade bastupaneler samma inre struktur?
Nej. Och detta är en av de vanligaste missuppfattningarna som B2B-köpare tar med sig in i en första beställning. Modulära hytter och panelsystem låter dig anpassa placering av golvyta, dörrar och fönster för platsspecifika behov – vilket innebär att panelernas interna konstruktion varierar beroende på modell, tillämpning (inomhus kontra utomhus) och specifikation. Isolering som glasfiber eller stenull installeras på väggar och tak för att hålla värmen; ångspärrar – ett lager folie – placeras på den varma sidan av isoleringen innan träpanelerna fästs. Huruvida dessa lager är fabriksmonterade eller platsmonterade beror på den specifika modellen. Bekräfta det innan du antar.
Vilka detaljer om panelkonstruktionen bör en B2B-köpare bekräfta innan beställning?
Som minimum: träslag och kvalitet, skivmått och profiltyp, fogspecifikation, synlig ytfinish (om tillämpligt) och vilka komponenter som är fabriksmonterade kontra platsmonterade. SmartMak bygger med FSC-certifierade trämaterial och CE-kompatibla värmare och producerar specialanpassade enheter inom sju dagar efter orderbekräftelse – men dessa tidslinjer och certifieringar gäller bekräftade specifikationer. Kostsamma avvikelser uppstår genom att lämna konstruktionsdetaljerna obekräftade tills efter betalning.
Vilka produktionsregister kan en köpare begära för specialanpassade bastuväggpaneler?
Du kan begära den godkända panelritningen för din hyttmodell, inspektionsprotokollet för virkesintaget (som bekräftar vilka träslag, kvaliteter och kassationskriterier som tillämpats) och kontrollposter under processen för fogpassning och ytkontroller. Som en betrodd OEM-tillverkare producerar SmartMak specialanpassade enheter inom sju dagar efter orderbekräftelse, med interna tillverknings-, test- och förpackningsprocesser som genererar dessa register som en standarddel av produktionen. Begär efter dem efter ordernummer, inte efter produktkategori.